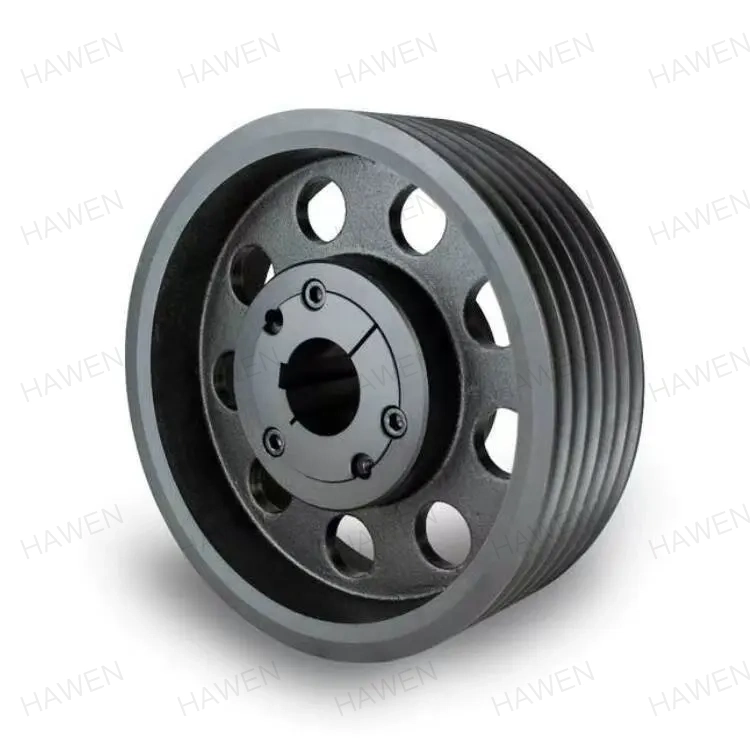
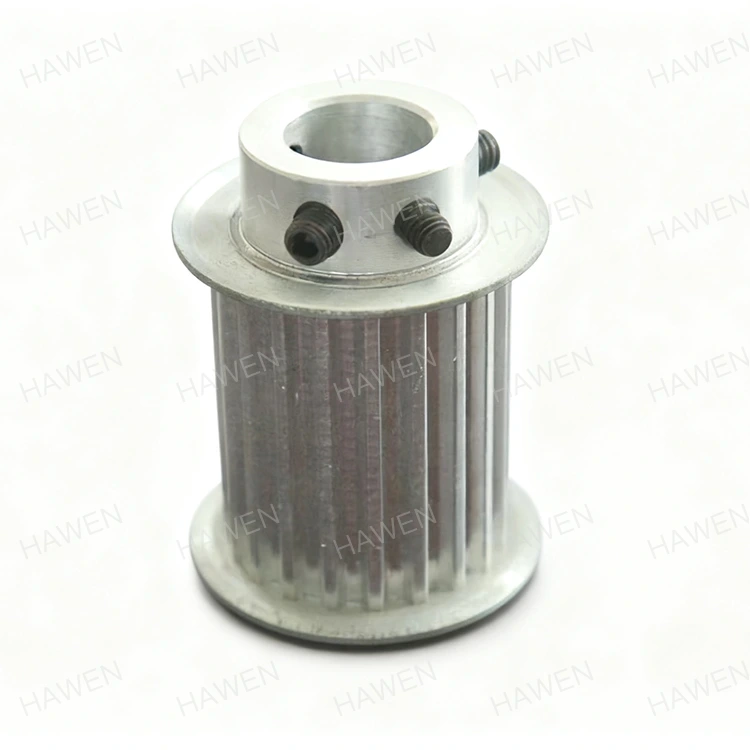
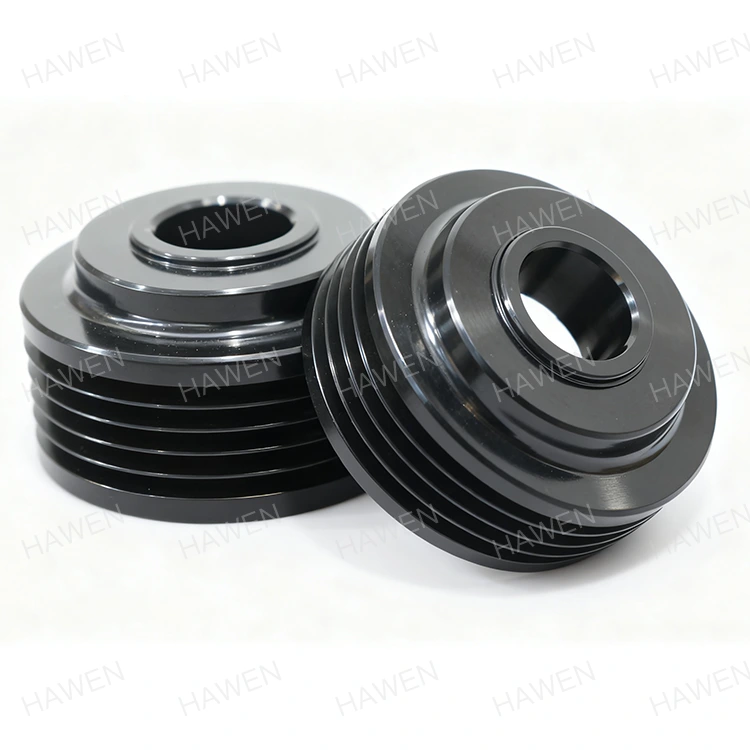
En vedlikeholdsingeniør installerer et nytt sett medRemskiverpå et drivsystem, trygg på at den spesifiserte sporprofilen og diameteren vil gjenopprette remdriften til sin opprinnelige ytelse. I løpet av uker begynner beltet å skrike, kantene sliter, og beltet sitter ujevnt i sporet. Problemet er ikke beltet. Problemet er sporet. Sporvinkelen er to grader av, spordiameteren varierer langs omkretsen, og overflaten er for grov. Dette scenariet er en direkte konsekvens av maskineringsprosesser som ikke var i stand til å holde de nødvendige toleransene. For kjøpere av remskiver er det viktig å forstå hvilke maskineringsprosesser som sikrer spornøyaktighet og konsistens for å unngå disse feilene.
Denne veiledningen er skrevet for innkjøpsingeniører og vedlikeholdsledere som trenger å skaffe remskiver som yter pålitelig. Vi vil forklare de kritiske sporparametrene, maskineringsprosessene som oppnår dem, inspeksjonsmetodene som verifiserer dem, og kriteriene for å evaluere en leverandør. Vi vil også gi detaljerte produktparametere fra fabrikken vår ved Zhejiang Hawen Electromechanical Co., Ltd. Enten du kjøper trinser for transportører, HVAC-drev, landbruksmaskiner eller industrivifter, vil denne veiledningen hjelpe deg med å spesifisere riktig maskineringskvalitet og velge en leverandør som kan levere den.
Ytelsen til en remskive avhenger av nøyaktigheten til sporet. Sporet er kanalen som styrer og griper beltet. Hvis sporet ikke er nøyaktig, vil ikke beltet sitte ordentlig, og drivverket vil miste effektivitet, generere støy og slites for tidlig. Fire rilleparametere er kritiske: rillevinkelen, rillediameteren, rilleprofilen og overflatefinishen. Sporvinkelen bestemmer hvordan beltet kiles inn i sporet. For en kileremskive er standardvinkelen 34, 36 eller 38 grader, avhengig av remskivens diameter. En feil på bare én grad kan redusere beltets kraftoverføringskapasitet og forårsake ujevn slitasje. Spordiameteren bestemmer stigningslinjen til beltet, noe som påvirker hastighetsforholdet. Sporprofilen inkluderer spordybde og rotradius. Overflatefinishen påvirker friksjon og belteslitasje. Tabellen nedenfor oppsummerer disse parameterne og deres typiske toleranser.
| Parameter | Typisk toleranse | Innvirkning på ytelse |
| Rillevinkel | +/- 0,5 grader | Påvirker beltekiling og kraftoverføring |
| Spordiameter | +/- 0,05 mm | Påvirker hastighetsforhold og beltesporing |
| Sporprofil (dybde, rotradius) | +/- 0,1 mm | Påvirker belteplassering og slitasje |
| Overflatefinish (Ra) | 0,8 - 1,6 µm | Påvirker friksjon og beltelevetid |
| Groove Runout | +/- 0,05 mm | Påvirker vibrasjon og beltesporing |
PåZhejiang Hawen Electromechanical Co., Ltd., vår fabrikk produserer remskiver til disse toleransene og strammere. Vi forstår at spornøyaktighet er grunnlaget for remdriftsytelse, og vi har investert i maskinerings- og inspeksjonsutstyret som er nødvendig for å oppnå det. Vårt ingeniørteam kan gi råd om passende toleranser for din spesifikke applikasjon.
Sporprofilen til en remskive dannes gjennom en sekvens av maskineringsprosesser. Den første prosessen er dreiing, som etablerer den grunnleggende geometrien til remskiven, inkludert utvendig diameter, boring og flatebredde. Sporet kuttes deretter inn i forsiden av remskiven. For kileremskiver kuttes sporet vanligvis ved hjelp av et formverktøy eller et CNC-sporverktøy som matcher den nødvendige vinkelen og profilen. Nøyaktigheten til sporet avhenger av maskinens stivhet, skarpheten til verktøyet og presisjonen til verktøybanen. Etter rilling kan remskiven slipes for å forbedre overflatefinishen og dimensjonsnøyaktigheten. Tabellen nedenfor oppsummerer maskineringsprosessene og deres rolle i spornøyaktighet.
| Behandle | Funksjon | Typisk toleranse oppnådd | Utstyr |
| Snuing | Danner OD, boring og ansikt | +/- 0,05 mm | CNC dreiebenk |
| Grooving | Kutter sporprofilen | +/- 0,1 mm, +/- 0,5 grader | CNC dreiebenk med rilleverktøy |
| Sliping | Forbedrer finish og nøyaktighet | +/- 0,02 mm, Ra 0,8 um | Sylindrisk kvern |
| Avgrading | Fjerner skarpe kanter | N/A | Manuell eller automatisert |
| Balansering | Korrigerer massefordeling | G16 eller bedre | Dynamisk balansemaskin |
På fabrikken vår bruker vi CNC dreiebenker med strømførende verktøy for å dreie og spore remskiver i ett enkelt oppsett. Dette eliminerer feilen som kan oppstå når remskiven chuckes på nytt mellom operasjoner. Vi bruker også presisjonsformverktøy som er slipt til nøyaktig sporprofil, noe som sikrer at sporvinkelen og rotradiusen er konsistente fra del til del.
Sliping er prosessen som tar en god trinse og gjør den til en presisjons trinse. Mens dreiing og rilling etablerer den grunnleggende geometrien, foredler sliping rillevinkelen, rillediameteren og overflatefinishen. Sliping utføres ved hjelp av en presisjonsslipeskive som er kledd til ønsket sporprofil. Remskiven er montert på en presisjonsdor og rotert mot slipeskiven. Slipeprosessen fjerner en liten mengde materiale, typisk 0,1 til 0,3 mm, og oppnår toleranser som er vanskelige å nå med dreiing alene. Overflatefinishen etter sliping er typisk Ra 0,4 til 0,8 µm, noe som reduserer friksjon og belteslitasje. Tabellen nedenfor sammenligner nøyaktigheten og finishen oppnådd ved dreiing og sliping.
| Behandle | Rillevinkeltoleranse | Toleranse for rillediameter | Overflatefinish (Ra) |
| Kun snu | +/- 0,5 grader | +/- 0,05 mm | 1,6 - 3,2 µm |
| Dreiing + sliping | +/- 0,1 grader | +/- 0,01 mm | 0,4 - 0,8 µm |
Hos Hawen bruker fabrikken vår CNC sylindriske slipemaskiner med prosessmåling for å slipe sporene på remskivene våre. Målesystemet i prosessen måler kontinuerlig spordiameteren under sliping og kompenserer automatisk for hjulslitasje. Dette sikrer at hver remskive oppfyller spesifisert toleranse, uavhengig av antall deler i produksjonskjøringen. Vi kler også slipeskiven med jevne mellomrom for å opprettholde sporprofilen og forhindre brenning eller overflateskader.
Å verifisere spornøyaktigheten under produksjon er avgjørende for å sikre at hver remskive oppfyller spesifikasjonen. Verifikasjonsprosessen inkluderer inspeksjon under prosess og sluttinspeksjon. Inspeksjon under prosessen utføres av maskinoperatøren ved hjelp av håndverktøy som spormålere, mikrometre og måleskiver. Operatøren sjekker sporvinkelen, spordiameteren og sporavgangen med jevne mellomrom under produksjonskjøringen. Hvis det oppdages et avvik, justeres maskinen før flere deler produseres. Sluttkontroll utføres av kvalitetskontrollavdelingen ved bruk av mer presist utstyr, som for eksempel en koordinatmålemaskin (CMM) eller en profilprojektor. CMM kan måle rillevinkelen, rilleprofilen og rilleløpet med høy nøyaktighet. Tabellen nedenfor oppsummerer inspeksjonsmetodene og deres anvendelser.
| Inspeksjonsmetode | Hva den måler | Nøyaktighet | Ved bruk |
| Spormåler | Rillevinkel og profil | +/- 0,5 grader | I prosess |
| Mikrometer | Rille diameter | +/- 0,01 mm | I prosess |
| Skiveindikator | Groove runout | +/- 0,01 mm | I prosess |
| Profilprojektor | Groove profil | +/- 0,005 mm | Sluttkontroll |
| Koordinatmålemaskin (CMM) | Alle sporparametere | +/- 0,002 mm | Sluttkontroll |
På fabrikken vår bruker vi en kombinasjon av prosess- og sluttinspeksjon for å verifisere spornøyaktigheten til våre remskiver. Våre operatører er opplært til å bruke spormålere og mikrometer for å sjekke sporvinkelen og diameteren hver 10. del. Vår kvalitetskontrollavdeling bruker en CMM for å verifisere sporprofilen og utløpet på prøvetakingsbasis. Vi opprettholder detaljerte inspeksjonsregister for hvert produksjonsparti, noe som gir full sporbarhet for våre kunder.
Evaluering av en remskiveleverandør for maskineringskvalitet krever fokus på utstyr, verktøy, prosesskontroll, inspeksjon og erfaring. Leverandøren må ha utstyr til å dreie, spore og slipe trinser til de nødvendige toleransene. Dette inkluderer CNC dreiebenker, CNC-slipere og presisjonsverktøy. Leverandøren skal ha et prosesskontrollsystem som sikrer jevn kvalitet fra del til del. Dette inkluderer verktøystyring, kjølevæskestyring og maskinvedlikehold. Leverandøren skal ha et inspeksjonssystem som verifiserer spornøyaktighet på hvert produksjonsparti. Dette inkluderer kalibrerte målere, en CMM og trente inspektører. Og leverandøren må ha erfaring med å produsere remskiver for lignende bruksområder. Tabellen nedenfor oppsummerer disse evalueringskriteriene.
| Vurderingskriterium | Hva du skal se etter | Hvorfor det betyr noe |
| Maskineringsutstyr | CNC dreiebenker, CNC-slipere, levende verktøy | Sikrer evne til å holde toleranser |
| Verktøy | Presisjonsformverktøy, kledde slipeskiver | Sikrer sporprofilnøyaktighet |
| Prosesskontroll | Verktøystyring, kjølevæskestyring, vedlikehold | Sikrer konsistens fra del til del |
| Inspeksjonssystem | Kalibrerte målere, CMM, trente inspektører | Verifiserer spornøyaktighet på hvert parti |
| Erfaring | Track record i lignende applikasjoner | Viser kapasitet og pålitelighet |
Hos Hawen har fabrikken vår produsert remskiver i over et tiår. Vi har investert i avansert CNC maskinerings- og slipeutstyr, og vi opprettholder et omfattende kvalitetskontrollsystem. Vårt ingeniørteam er tilgjengelig for å bistå med spesifikasjoner og applikasjonsutvikling. Vi inviterer deg til å vurdere oss i forhold til disse kriteriene og til å betrakte oss som din partner for remskiver.
Følgende tabell gir de viktigste produktparametrene for våre remskiver. Disse trinsene er designet for transportører, HVAC-drev, landbruksmaskiner og industrielle vifter. Vår fabrikk kan også produsere tilpassede trinser for å møte spesifikke krav.
| Parameter | Spesifikasjonsområde | Notater |
| Utvendig diameter | 50 - 1200 mm | Tilpassede størrelser tilgjengelig |
| Groove Profil | Kilerem, registerreim, flat reim | Tilpassede profiler tilgjengelig |
| Antall riller | 1 - 12 | Tilpassede konfigurasjoner tilgjengelig |
| Rillevinkeltoleranse | +/- 0,5 grader (snudd), +/- 0,1 grader (bakke) | Valgt basert på søknad |
| Toleranse for rillediameter | +/- 0,05 mm (snudd), +/- 0,01 mm (jord) | Valgt basert på søknad |
| Overflatefinish | Ra 0,8 - 1,6 µm (jord) | Reduserer belteslitasje |
| Materiale | Støpejern, stål, aluminium | Valgt for styrke og vekt |
| Balansering | G16 eller bedre | Reduserer vibrasjoner |
| MOQ | 10 stk | Omsettelig for store bestillinger |
| Ledetid | 2-4 uker | Avhenger av mengde og tilpasning |
På fabrikken vår produserer vi våre remskiver for å oppfylle disse spesifikasjonene og mer. Vi kan tilpasse diameter, sporprofil, antall spor, materiale og toleranser for å passe dine spesifikke krav. Vårt kvalitetskontrollsystem inkluderer inspeksjon av råvarer, inspeksjon under prosess og sluttinspeksjon før forsendelse. Vårt mål er å gi våre kunder høykvalitets remskiver som oppfyller deres ytelseskrav.
Spørsmål 1: Hva er den mest kritiske sporparameteren for remskivens ytelse?
Svar: Den mest kritiske sporparameteren er sporvinkelen. Sporvinkelen bestemmer hvordan beltet kiler seg inn i sporet og hvor mye kraft drivverket kan overføre. En feil på bare én grad kan redusere beltets kraftoverføringskapasitet og forårsake ujevn slitasje. Av denne grunn bør sporvinkelen spesifiseres med en toleranse på +/- 0,5 grader eller tettere, avhengig av bruken.
Spørsmål 2: Hvorfor er sliping nødvendig hvis remskiven allerede er dreid?
Svar: Sliping er nødvendig for å oppnå det høyeste nivået av spornøyaktighet og overflatefinish. Dreiing kan oppnå en sporvinkeltoleranse på +/- 0,5 grader og en overflatefinish på Ra 1,6-3,2 µm. Sliping kan oppnå en sporvinkeltoleranse på +/- 0,1 grader og en overflatefinish på Ra 0,4-0,8 µm. Den forbedrede nøyaktigheten og finishen reduserer belteslitasje, vibrasjoner og støy, og de forbedrer kraftoverføringseffektiviteten.
Spørsmål 3: Hvordan verifiserer jeg spornøyaktigheten til en trinse jeg har mottatt?
Svar: Du kan verifisere spornøyaktigheten ved å bruke en spormåler, et mikrometer og en måleur. Spormåleren kontrollerer sporvinkelen og profilen. Mikrometeret kontrollerer spordiameteren. Skiveindikatoren kontrollerer sporavløpet. For kritiske applikasjoner kan du sende en prøve til et metrologilaboratorium for CMM-inspeksjon. Hos Zhejiang Hawen Electromechanical Co., Ltd. gir vi inspeksjonsrapporter med hver forsendelse.
Spørsmål 4: Kan slitte trinser maskineres på nytt for å gjenopprette spornøyaktigheten?
Svar: I noen tilfeller kan slitte trinser maskineres på nytt for å gjenopprette spornøyaktigheten. Prosessen innebærer å fjerne en liten mengde materiale fra sporet for å gjenopprette riktig vinkel og profil. Dette reduserer imidlertid spordiameteren, noe som kan påvirke hastighetsforholdet. Ombearbeiding er bare mulig hvis trinsen har nok materiale og hvis den reduserte diameteren er akseptabel for bruken. Vårt ingeniørteam kan gi råd om om bearbeiding er et levedyktig alternativ.
Spørsmål 5: Hva er den typiske ledetiden for tilpassede remskiver?
Svar: Den typiske ledetiden for tilpassede remskiver er 2 til 4 uker etter godkjenning av tegningen. Ledetiden avhenger av kompleksiteten til sporprofilen, materialet og det bestilte antallet. For store bestillinger eller komplekse profiler kan ledetiden være lengre. På vår fabrikk jobber vi tett med kundene våre for å møte deres leveringskrav.
Spornøyaktighet og konsistens er grunnlaget for remskiveytelse. Maskineringsprosessene som brukes til å danne sporet – dreiing, sporing og sliping – avgjør om remskiven vil levere pålitelig kraftoverføring eller forårsake belteslitasje, støy og vibrasjoner. For kjøpere er det viktig å forstå disse prosessene for å spesifisere riktig kvalitetsnivå og for å vurdere en leverandør. Hos Zhejiang Hawen Electromechanical Co., Ltd., har fabrikken vår utstyret, verktøyet og erfaringen til å produsere remskiver som oppfyller de mest krevende sportoleranser. Vi bruker CNC-maskinering og presisjonssliping for å oppnå sporvinkeltoleranser på +/- 0,1 grader og overflatefinish på Ra 0,8 µm eller bedre.
Enten du kjøper trinser for transportører, HVAC-drev, landbruksmaskiner eller industrivifter, inviterer vi deg til å kontakte oss for å diskutere dine behov. Vi kan levere prøver, tekniske data og tilpassede løsninger. Vår forpliktelse til kvalitet og kundetilfredshet har gjort oss til en pålitelig partner for bedrifter over hele verden.
Kontakt Zhejiang Hawen Electromechanical Co., Ltd. i dagfor å diskutere kravene til remskive og finne ut hvordan maskineringsevnene våre kan oppfylle spesifikasjonene dine for spornøyaktighet.
-
Adresse:No.809 Jinniu Street, Bihu Town, Liandu District, Lishui City, Zhejiang-provinsen Kina
Copyright © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Med enerett. Links| Sitemap| RSS| XML| Personvernerklæring