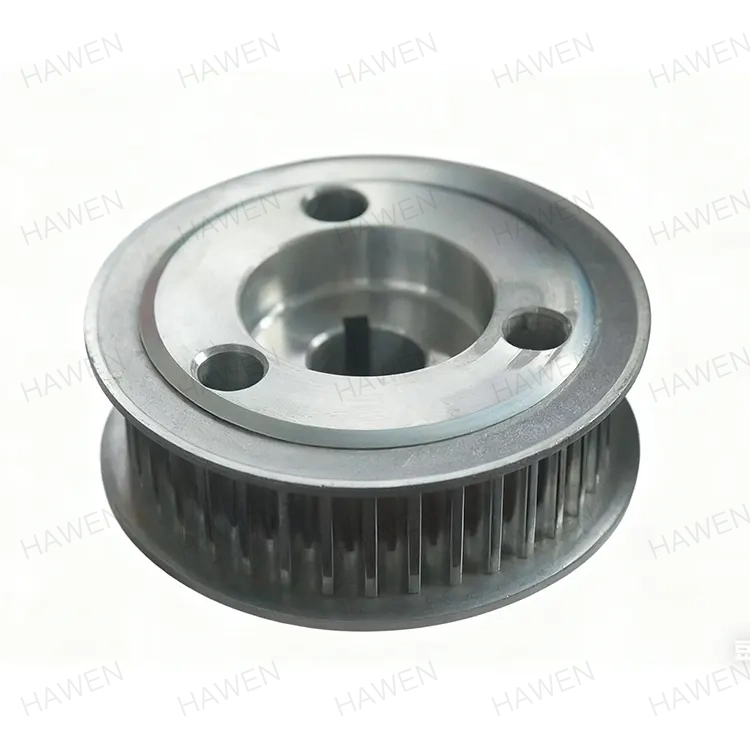
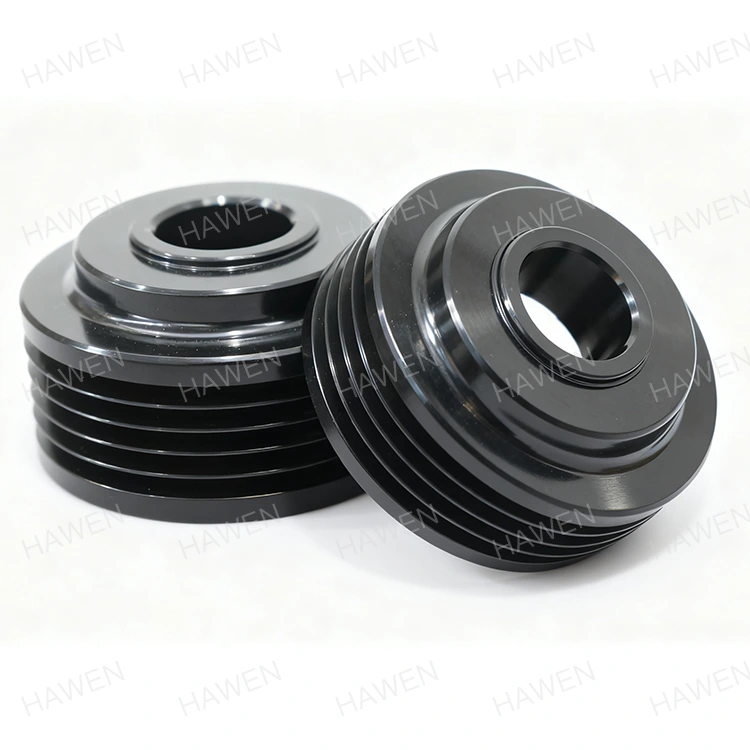
Ved et travelt distribusjonssenter i industribeltet i Zhejiang-provinsen hadde en transportlinje kjørt i tre år uten store problemer. Så begynte problemene. Beltet begynte å drive, pakkene veltet av sidene, og motorens strømstyrke økte uforutsigbart. Vedlikeholdsteamet byttet ut remmen, strammet opp spennet på nytt og byttet til og med ut girkassen. Ingenting fungerte. Grunnårsaken, oppdaget først etter en grundig vibrasjonsanalyse, var drivremskiven. Dens etterslep hadde slitt ujevnt, og skapte en tilstand kjent som "differensial slip" som førte til at beltet sporet ujevnt under belastning. Transportørsystemet, tilsynelatende robust, hadde blitt kompromittert av den ene komponenten alle hadde oversett:Remskiver.
Dette scenariet illustrerer en grunnleggende sannhet i materialhåndtering: Remskiver er ikke passive komponenter. De er det mekaniske grensesnittet mellom drivsystemet og beltet, og de utfører samtidig fire kritiske funksjoner. De overfører dreiemoment fra motoren til beltet. De opprettholder beltespenningen gjennom oppsamlingssystemet. De korrigerer beltesporing gjennom kroneprofilen. Og de absorberer støt og slitasje av materialet som transporteres. Når en av disse funksjonene blir kompromittert, lider hele transportørsystemet. Denne artikkelen vil undersøke hver av disse funksjonene i teknisk detalj, og forklare hvorfor remskiver er avgjørende for pålitelig, effektiv og sikker materialhåndtering.
For å forstå hvorfor remskiver er avgjørende, må vi først spore kraftens vei gjennom et transportørsystem. Kjeden begynner ved den elektriske motoren, som konverterer elektrisk energi til rotasjonsmekanisk energi. Motorakselen er koblet til en girkasse, som reduserer turtallet og multipliserer dreiemomentet. Girkassens utgående aksel er koblet til drivremskivens aksel. Drivskiven, pakket med transportbåndet, overfører dreiemomentet til beltet gjennom friksjon. Beltet på sin side beveger materialet. Hvert ledd i denne kjeden er kritisk, men drivremskiven er unik fordi det er punktet der dreiemomentet overføres fra en stiv stålaksel til et fleksibelt gummibelte. Denne overgangen er den mest utfordrende delen av hele systemet.
Remskivene er de første komponentene som feiler fordi de utsettes for den mest komplekse kombinasjonen av belastninger. Drivskiven opplever torsjonsbelastning fra girkassen, radiell belastning fra remspenningen og bøyelast fra akselavbøyningen. Den opplever også den sykliske belastningen av beltet når hver skjøt passerer over remskiven. Over tid forårsaker disse belastningene tretthet i akselen, slitasje i kilesporet og nedbrytning av etterslepet. Bakremskiven, selv om den ikke overfører drivmoment, opplever de samme bøye- og utmattelsesbelastningene, pluss den ekstra belastningen av materialoppbygging hvis beltet ikke rengjøres ordentlig. Den snub-remskiven, hvis den finnes, opplever høye radielle belastninger fra den økte viklingsvinkelen.
Feilen på en remskive er sjelden plutselig. Det er en progressiv prosess som begynner med subtile symptomer og kulminerer i katastrofal fiasko hvis den ikke blir løst. De vanligste feilmodusene er:
PåZhejiang Hawen Electromechanical Co., Ltd., har vi analysert hundrevis av trinsefeil fra transportbåndsystemer over hele Kina. Våre data viser at mer enn 60 % av trinsefeil er relatert til etterslepende slitasje eller utilstrekkelig valg av etterslep. Dette er grunnen til at vi legger så stor vekt på å hjelpe våre kunder med å velge riktig etterslep for deres bruk og på å gi retningslinjer for vedlikehold som forhindrer for tidlig slitasje.
Kronen på en remskive er den svake konvekse krumningen av remskivens overflate, målt som forskjellen i radius mellom midten og kantene. Det uttrykkes vanligvis som en prosentandel av ansiktsbredden. For eksempel har en 1000 mm bred remskive med 0,5 % krone en senterradius som er 5 mm større enn kantradiusen. Ved første øyekast virker denne krumningen kontraintuitiv. Ville ikke en flat remskive være enklere å produsere og mer effektiv? Svaret er nei, og årsaken ligger i mekanikken til beltesporing. Kronen er ikke en bekvemmelighet i produksjonen; det er en funksjonell nødvendighet som holder beltet sentrert på remskiven.
For å forstå hvorfor kronen fungerer, bør du vurdere kreftene som virker på beltet når det løper over remskiven. Beltet er under spenning, og det søker naturlig nok minst motstands vei. Hvis beltet begynner å drive til den ene siden, øker spenningen på den siden fordi beltet strekkes over den større radiusen til kronen. Denne økte spenningen skaper en gjenopprettingskraft som skyver beltet tilbake mot midten. Kronen gir derfor en selvsentrerende mekanisme som fungerer kontinuerlig og passivt. Uten en krone, eller med en utilstrekkelig krone, vil beltet drive til den ene siden og gni mot strukturen. Dette forårsaker kantskader, beltets feiljustering og til slutt remsvikt.
Mengden krone som kreves avhenger av beltetypen og bruksområdet. Tabellen nedenfor gir våre anbefalte kroneverdier basert på mange års felterfaring og testing på fabrikken vår:
| Beltetype | Anbefalt krone (% av ansiktsbredden) | Typisk remskivediameter (mm) | Notater |
| Stoffbelte (lett bruk) | 0,3–0,5 % | 100 - 300 | Nedre krone for tynnere belter |
| Stoffbelte (heavy duty) | 0,5–0,8 % | 300 - 600 | Høyere krone for tykkere belter |
| Stålsnorbelte | 0,2–0,3 % | 600 - 1200 | Senk kronen for å unngå overbelastning av ledninger |
| PVC/PU belte | 0,5–1,0 % | 50 - 200 | Høyere krone for glatte, fleksible belter |
Kronen må maskineres til en høy grad av nøyaktighet for å sikre riktig beltesporing. På vår fabrikk bruker vi CNC dreiebenker for å snu kronen til en toleranse på +/- 0,05 mm. Vi verifiserer også kroneprofilen etter bearbeiding ved hjelp av et profilometer. Dette presisjonsnivået sikrer at hver remskive vi produserer gir pålitelig, konsekvent beltesporing, uavhengig av driftsforholdene. Kronen er ikke valgfri; det er grunnlaget for beltesporing.
Lagging er materialet som påføres overflaten av drivremskiven for å øke friksjonen og beskytte remskiven mot slitasje. Det er den viktigste faktoren for å bestemme dreiemomentoverføringsevnen til transportøren. Friksjonen mellom beltet og etterslepet, kombinert med viklingsvinkelen, bestemmer det maksimale dreiemomentet som kan overføres før beltet sklir. Hvis etterslepet er slitt eller feil materiale velges, vil beltet skli, noe som forårsaker produksjonstap, belteskader og potensielt brannfare. Å velge riktig etterslep er derfor en kritisk ingeniørbeslutning som bør være basert på en nøye analyse av applikasjonen.
Det er tre hovedtyper av etterslep brukt i transportbånd: gummi, keramikk og polyuretan. Gummilagring er det vanligste og er tilgjengelig i forskjellige mønstre, som glatt, diamantspor og fiskebein. Mønsteret påvirker friksjonskoeffisienten og etterslepets evne til å kaste vann og rusk. Keramisk lagging består av keramiske fliser innebygd i en gummimatrise. De keramiske flisene gir en svært høy friksjonskoeffisient og utmerket slitestyrke, noe som gjør dem ideelle for bruk med høyt dreiemoment og slipende materialer. Polyuretanlagging brukes i matforedling og andre rene miljøer der gummi ikke er akseptabelt. Tabellen nedenfor sammenligner nøkkelegenskapene til disse etterslepende materialene.
| Laggende materiale | Friksjonskoeffisient (μ) | Slitasjemotstand | Typiske applikasjoner |
| Glatt gummi | 0,25 - 0,35 | God | Generelle formål, tørre forhold |
| Diamond Groove gummi | 0,35 - 0,45 | God | Våte eller oljete forhold, middels dreiemoment |
| Keramiske fliser | 0,45 - 0,55 | Glimrende | Høyt dreiemoment, slitende materialer, våte forhold |
| Polyuretan | 0,30 - 0,40 | Veldig bra | Matforedling, rene miljøer |
Valget av etterslepende materiale handler ikke bare om friksjonskoeffisienten. Det innebærer også hensyn til miljøet, materialet som formidles, og vedlikeholdspraksis. I et matforedlingsanlegg skal for eksempel etterslepet tåle nedvasking med etsende rengjøringsmidler. I en gruveapplikasjon må etterslepet være i stand til å motstå den slitende virkningen av malm og stein. Vårt ingeniørteam på Hawen jobber tett med kundene for å velge den optimale etterslepet for hver applikasjon. Vi tilbyr også etterslepende erstatningstjenester og kan gi råd om den beste vedlikeholdsplanen for å maksimere etterslepende levetid.
En remskive kan se ut som en enkel sylinder, men dens indre spenningsfordeling er kompleks. Når remskiven er under belastning, bøyer akselen seg, skallet deformeres, og sveisesømmene opplever høye spenningskonsentrasjoner. Dersom designet ikke er optimalisert, kan disse påkjenningene føre til utmattingssprekker og for tidlig svikt. For å sikre at våre remskiver er designet for maksimal pålitelighet, bruker vi Finite Element Analysis (FEA) for å simulere spenningene under virkelige belastningsforhold. FEA lar oss se de skjulte påkjenningene som ikke er synlige for det blotte øye og å optimere designet før den første remskiven produseres.
FEA-modellen av en remskive inkluderer akselen, navet, endeskivene og skallet. Belastningene som påføres modellen inkluderer remspenningen, dreiemomentet fra girkassen og vekten på selve remskiven. Modellen tar også hensyn til kontakttrykket mellom beltet og etterslepet. Resultatene av analysen avslører områdene med høy belastning, som vanligvis finnes på følgende steder:
Basert på FEA-resultatene, optimerer vi utformingen av våre remskiver for å redusere stresskonsentrasjoner og forbedre utmattelseslevetiden. For eksempel kan vi øke filetradiusen ved akselskulderen, øke sveisestørrelsen eller bruke et materiale med høyere styrke for akselen. Vi validerer også FEA-resultatene med fysisk testing. Fabrikken vår har en testrigg som kan påføre statiske og dynamiske belastninger på en trinse mens den måler belastning og vibrasjon. Denne kombinasjonen av simulering og testing sikrer at våre remskiver er designet for å tåle de mest krevende bruksområdene.
Selv de mest veldesignede remskiver vil til slutt bli utslitt. Nøkkelen til å maksimere levetiden og forhindre uventede feil er et strukturert vedlikeholdsprogram. Et vedlikeholdsprogram for transportbånd skal inkludere daglige, ukentlige, månedlige og årlige oppgaver. Hver oppgave skal være spesifikk og målbar, og resultatene bør registreres for å spore tilstanden til remskiven over tid. De følgende avsnittene skisserer de viktigste vedlikeholdsoppgavene for remskiver i transportørsystemer.
Daglige sjekker:Operatøren bør utføre en visuell inspeksjon av transportøren ved starten av hvert skift. Se etter tegn på feiljustering av beltet, for eksempel at beltet gnis mot strukturen eller at materialet søler fra sidene. Lytt etter uvanlige lyder, som hvining eller sliping, som kan indikere et lagerproblem. Se etter tegn på etterslepende slitasje eller skade.
Ukentlige sjekker:Vedlikeholdsteknikeren bør kontrollere remspenningen og justere den om nødvendig. Sjekk tilstanden til etterslepet og se etter innstøpt materiale som kan skade beltet. Sjekk remskiven for tegn på bevegelse eller løshet. Smør lagrene om nødvendig.
Månedlige sjekker:Teknikeren bør måle slitasjen på etterslepet ved hjelp av en dybdemåler. Hvis etterslepet har slitt utover den anbefalte grensen, bør den skiftes ut. Kontroller justeringen av remskivene med et laserjusteringsverktøy. Sjekk tilstanden til akselen og kilesporet for tegn på slitasje eller sprekker.
Årlige sjekker:Det årlige vedlikeholdet bør inkludere en grundig inspeksjon av hele transportsystemet. Remskivene bør fjernes og inspiseres for sprekker, korrosjon og slitasje. Lagrene bør skiftes hvis de viser tegn til slitasje. Akselen bør inspiseres for utmattelsessprekker ved bruk av ikke-destruktive testmetoder som magnetisk partikkelinspeksjon eller ultralydtesting. Tabellen nedenfor gir et sammendrag av vedlikeholdsoppgavene og anbefalt frekvens.
| Oppgave | Hyppighet | Hva du bør sjekke | Handling hvis unormalt |
| Visuell inspeksjon | Daglig | Beltefeil, uvanlig støy, etterslep skade | Undersøk og korriger |
| Remspenningssjekk | Ukentlig | Avlesning av spenningsmåler | Juster opptaket |
| Etterslepende slitasjemåling | Månedlig | Lagrende tykkelse, slitasjemønster | Bytt ut etterslep hvis den er slitt over grensen |
| Remskivejustering | Månedlig | Laserjusteringsavlesninger | Juster trinsene på nytt |
| Akselinspeksjon | Årlig | Sprekker, kilesporslitasje, korrosjon | Skift ut akselen hvis den er defekt |
| Utskifting av lager | Årlig | Støy, vibrasjoner, temperatur | Bytt lagre |
Hos Hawen gir vi kundene våre en omfattende vedlikeholdsmanual for våre remskiver, inkludert anbefalte tidsplaner og inspeksjonskriterier. Vi tilbyr også vedlikeholdstrening og støtte på stedet for å hjelpe kundene våre med å maksimere levetiden til deres transportørsystemer.
Spørsmål 1: Hvor ofte bør etterslepet på en drivremskive skiftes?
Svar: Lagringen på en drivremskive bør skiftes ut når den er slitt til et punkt hvor friksjonskoeffisienten er utilstrekkelig til å overføre det nødvendige dreiemomentet uten å skli. Vanligvis skjer dette når etterslepet er slitt med 50 % av sin opprinnelige tykkelse, eller når slitasjemønsteret er ujevnt. I en typisk industriell applikasjon kan etterslep vare i 2-5 år, avhengig av driftsforholdene. Regelmessig inspeksjon er avgjørende for å bestemme det optimale utskiftingsintervallet. Vår fabrikk kan gi spesifikke anbefalinger basert på søknaden din.
Spørsmål 2: Hvordan kan jeg finne ut om feiljustering av remmen er forårsaket av et remskiveproblem eller et spenningsproblem?
Svar: Beltefeil kan være forårsaket av enten et remskiveproblem eller et spenningsproblem. Hvis beltet er feiljustert på alle punkter langs transportøren, er problemet sannsynligvis et spenningsproblem. Hvis beltet er feiljustert bare ved drivremskiven, er problemet sannsynligvis et remskiveproblem, for eksempel en slitt krone eller etterslep. For å diagnostisere problemet, kontroller først beltespenningen og juster den om nødvendig. Hvis feiljusteringen vedvarer, inspiser remskivene for en slitt krone, skadet etterslep eller en feiljustert aksel. Et laserjusteringsverktøy kan hjelpe med å avgjøre om trinsene er riktig justert.
Spørsmål 3: Hva er forskjellen mellom keramisk lagging og gummilagging, og når skal hver brukes?
Svar: Keramisk etterslep har en høyere friksjonskoeffisient og bedre slitestyrke enn gummilag, noe som gjør den ideell for bruk med høyt dreiemoment, slipende materialer og våte forhold. Gummibelegg er egnet for generelle applikasjoner, tørre forhold og lavere dreiemomentkrav. Valget avhenger av den spesifikke applikasjonen. For eksempel vil en kullgruvetransportør som håndterer vått, slipende kull ha fordel av keramisk etterslep, mens en pakkehåndteringstransportør vil passe fint med gummilagring.
Spørsmål 4: Hva får en remskiveaksel til å svikte, og hvordan kan det forhindres?
Svar: Den vanligste årsaken til svikt i remskiven er tretthetssprekker, som oppstår når akselen utsettes for sykliske bøyespenninger. Sprekkene starter vanligvis ved spenningskonsentratorer, for eksempel kilesporet eller en endring i diameter. For å forhindre akselsvikt bør akselen utformes med en tilstrekkelig sikkerhetsfaktor, spenningskonsentratorer bør minimaliseres, og akselen bør inspiseres regelmessig for sprekker. Ikke-destruktiv testing, som magnetisk partikkelinspeksjon, kan oppdage sprekker før de blir kritiske.
Spørsmål 5: Hvordan vet jeg om transportbåndskivene mine skal skiftes ut?
Svar: Transportbåndskivene bør skiftes ut når de viser tegn på betydelig slitasje eller skade, slik som sprukne skall, slitt eller skadet etterslep, slitt kilespor eller bøyd aksel. Hvis remskiven har vært i drift i mer enn 10 år, anbefales en grundig inspeksjon. Hvis inspeksjonen avdekker noen av disse forholdene, bør remskiven skiftes. Fabrikken vår kan tilby en erstatningsremskive som oppfyller de originale spesifikasjonene eller en oppgradert design for forbedret ytelse.
Remskiver er de ukjente heltene innen transportbåndsystemer. De er ikke bare sylindre som roterer; de er presisjonskonstruerte komponenter som overfører dreiemoment, opprettholder spenning, korrekt sporing og absorberer påkjenningene ved materialhåndtering. Deres riktige design, valg og vedlikehold er avgjørende for påliteligheten, effektiviteten og sikkerheten til ethvert transportørsystem. Fra kroneprofilen som holder beltet sentrert til etterslepet som gir grepet, tjener hver funksjon ved en belterulle et bestemt formål. Hos Zhejiang Hawen Electromechanical Co., Ltd. har vi dedikert vår ingeniørkompetanse til å designe og produsere remskiver som oppfyller de mest krevende kravene. Fabrikken vår bruker avansert FEA-modellering, presisjonsmaskinering og streng testing for å sikre at hver remskive vi produserer gir pålitelig ytelse i felten.
Enten du designer et nytt transportørsystem eller vedlikeholder et eksisterende, er valget av remskiver en avgjørelse som ikke bør tas lett på. Vi inviterer deg til å kontakte vårt tekniske team for å diskutere dine spesifikke søknadskrav. Vi kan hjelpe deg med å velge riktig remskivedesign, etterslepende materiale og vedlikeholdsplan for å maksimere transportørens oppetid og produktivitet. Vår forpliktelse til kvalitet og kundestøtte har gjort oss til en pålitelig partner for materialhåndteringsoperasjoner over hele Kina og utover.
Kontakt Zhejiang Hawen Electromechanical Co., Ltd. i dagfor å diskutere dine krav til transportbånd og finne ut hvordan våre remskiver kan forbedre materialhåndteringsoperasjonene dine.
-
Adresse:No.809 Jinniu Street, Bihu Town, Liandu District, Lishui City, Zhejiang-provinsen Kina
Copyright © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Med enerett. Links| Sitemap| RSS| XML| Personvernerklæring